实木门定制加工流程详解:从选材到成品的质量把控要点
在叶赫镇,木材加工是刻在骨子里的手艺。赫祥室内门加工厂做了十几年实木门与复合门,最常被客户问起的,不是款式,而是「你们到底怎么保证门不变形」。今天就把定制加工全流程摊开讲,从原木进厂到成品打包,每一步都有硬指标。
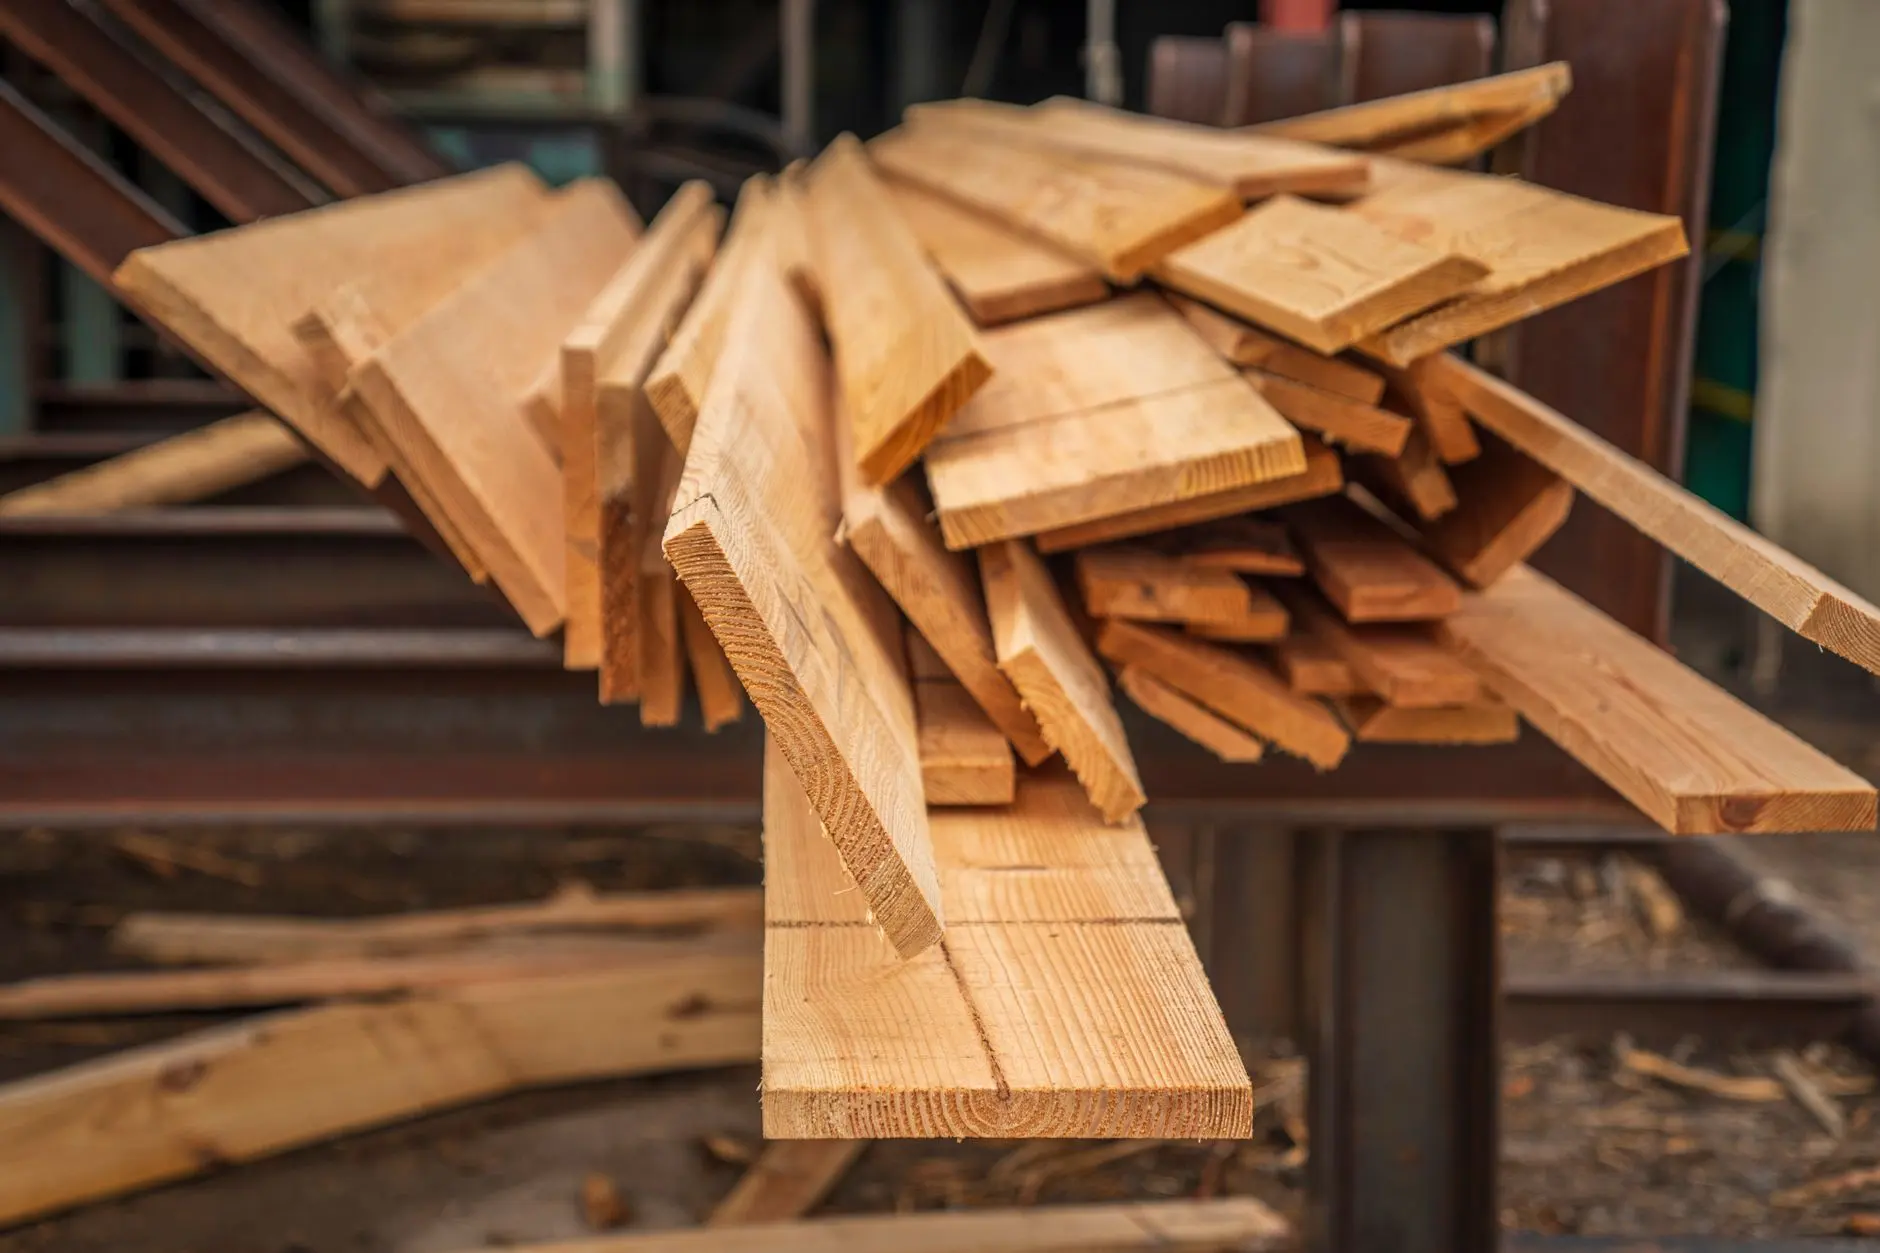
一、选材:不是所有木头都配做门
实木门的灵魂在木材。我们只收东北落叶松、水曲柳和柞木,含水率控制在**8%-12%**之间——这是北方地暖环境下的黄金区间。低于8%易开裂,高于12%易变形。每批料进场都用针式测湿仪逐根检测,不合格的当场退回。复合门的芯材则用多层实木指接板,必须达到E0级环保标准,甲醛释放量≤0.05mg/m³,这个数值比国标还严一倍。
选料有个容易被忽略的细节:木材的纹理走向。门扇最忌讳横纹与竖纹混拼,收缩率不一致,过个冬夏就翘了。我们所有门框料统一取径切材,虽然出材率低15%,但稳定性提升显著。
二、下料与指接:误差不超过0.5毫米
下料用的是精密推台锯,锯路宽度控制在3.2mm,每块料的长度误差不超过0.5mm。别小看这半毫米——门扇组框时,缝隙稍大,胶合强度就断崖式下降。指接齿榫长度必须达到12mm,齿距4mm,涂胶后加压40分钟,压力维持在0.8MPa,这样拼出的芯板,握钉力比整板还高20%。
这道工序最考验师傅眼力。机器只能保证尺寸,但木材的天然瑕疵——死节、树脂囊、细微裂纹,必须人工挑出来。我们的质检员在灯检台上逐块翻看,一块料过手不超过3秒,但漏掉一个针尖大的活节,到客户家就可能变成一道通裂。
三、压合与养生:时间不能省
实木门和复合门的门扇,都要经过冷压-热压-养生三步。冷压2小时让胶水初凝,热压温度控制在55℃-60℃,压力12MPa,持续25分钟。最关键的是热压后的**72小时养生期**——门板要平放在恒温恒湿车间里,让内应力自然释放。很多小作坊为了赶工期,压完直接打磨,结果到了客户家三个月就弓背。
我们做过对比测试:养生不足48小时的门板,在模拟北方暖气房环境下,翘曲度达到2.8mm/m;养生满72小时的,翘曲度稳定在0.6mm/m以内。这2毫米的差距,就是门能不能严丝合缝的关键。
常见问题:实木门与复合门如何选?
简单说:预算充足、追求天然木纹,选实木门;预算有限、但要求隔音和稳定性,选复合门。复合门的饰面工艺已经能做到以假乱真,但它的芯材抗变形能力其实比某些速生材实木门更强。定制加工时,我们都会建议客户根据家里是否有地暖、楼层湿度来推荐,而不是一味推贵的。
四、表面处理:漆膜厚度决定寿命
打磨是纯手工活,从80目砂纸逐步过渡到320目,每道砂痕必须完全去除。然后喷涂三底两面——三层底漆封闭木孔,两层面漆显色定型。每道漆之间要干燥6小时以上,最后一遍面漆后进无尘烘房,50℃烘烤8小时。漆膜总厚度控制在**0.15mm-0.2mm**,太薄保护不足,太厚容易脆裂。
这里有个看得见的检验方法:用指甲在门扇侧面轻划,不留痕是及格线;用钥匙用力划,只留浅印且能擦掉,才是我们的出厂标准。
五、五金安装与出厂测试
合页槽深度必须精确到0.3mm,否则门扇会下垂。每扇门出厂前,要完成**10万次开关疲劳测试**——模拟15年使用频率。还有一项破坏性抽检:从每批次抽1%的门,做1米高度自由落体冲击测试,门面不得出现贯通裂纹。
最后打包时,门扇用珍珠棉全包裹,四角加硬纸护角,外面再覆防潮膜。发往东北地区的货,冬天还要额外加一层保温棉——极寒天气下,木门在运输途中受冻,到家后急速回暖,最容易出问题。
实木门、复合门、室内门,无论哪种定制加工,核心都逃不过「含水率、养生期、漆膜厚度」这三道关。赫祥在叶赫镇做了这么多年,靠的就是把这些细节抠到极致。客户拿到手的不只是一扇门,是将来十年每天开合的那份踏实。