四平叶赫镇实木门定制加工工艺与质量管控流程解析
在四平叶赫镇,木门定制早已不是简单的“量尺—下料—安装”三步走。真正决定一樘室内门使用寿命与质感的,是那些藏在车间里的湿度平衡、含水率控制与结构应力处理。赫祥室内门加工厂在长白山余脉的温带季风气候下,摸索出一套适合东北干湿交替环境的实木门与复合门生产流程,今天拆开讲透。
原木养生与含水率平衡:定制加工的第一道隐形门槛
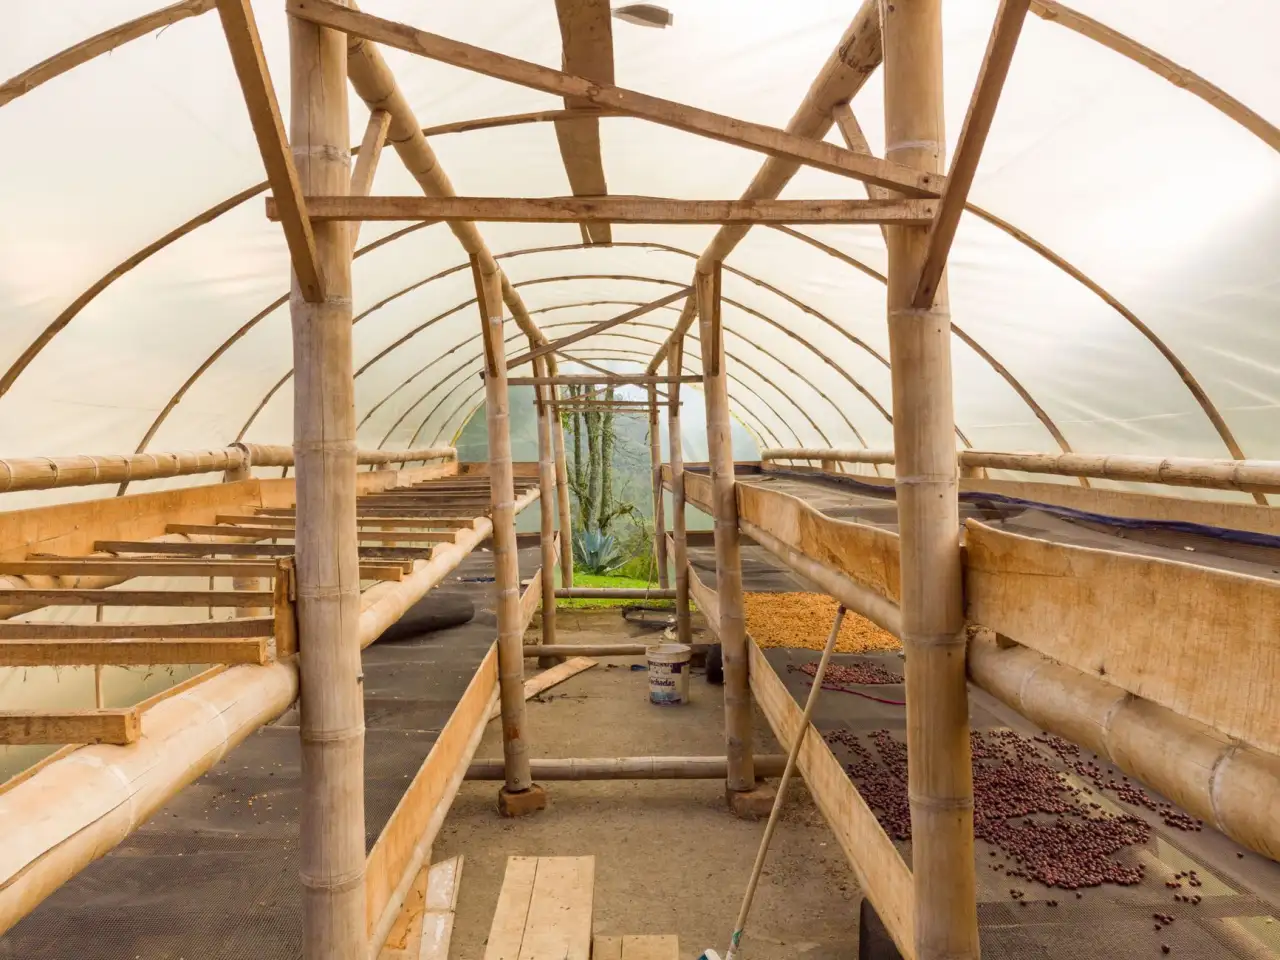
东北冬季供暖期室内湿度常跌破30%,而夏季可达70%以上。这种极端波动下,未经平衡处理的实木门极易出现开裂或翘曲。我们的做法是:所有进厂原木先进行**45天以上自然堆放养生**,再进入数控干燥窑,以阶梯升温方式将含水率从25%以上逐步降至8%—10%的区域平衡值。这个环节看似耗时,却直接决定了门扇在四季更替中的结构稳定性。
对复合门而言,芯材的选择更讲究。我们采用**指接杉木方料**作为龙骨框架,配合双层中纤板平衡层,既保证握钉力,又规避了整板变形风险。不同基材的含水率偏差必须控制在±1.5%以内,否则后续贴皮或烤漆工序再精细,也会在交付半年后现出原形。
冷压与热压工艺的参数差异
实木门与复合门在胶合环节走的是两条完全不同的路线。实木门扇采用**高频介质加热**,将拼板胶在90秒内升温至70℃完成固化,避免长时间热压导致木材纤维受损;而复合门则使用冷压工艺,在28℃恒温环境下保压6小时,让胶层缓慢渗透进杉木导管,获得更强的抗剪强度。我们实测过,冷压复合门的胶合强度可达1.2MPa以上,超出国家标准40%。
在门扇厚度上,定制加工并非越厚越好。针对东北地暖家庭,我们推荐**45mm标准厚度**——既保留隔音性能(实验室数据:45mm实木门隔音量32dB,复合门28dB),又不会因过厚导致合页承重疲劳。而门套板材则选用多层实木夹板,含水率控制在6%—8%,与门扇形成阶梯差,防止套板收缩挤压门扇。
表面涂装与装配校验:看不见的细节决定手感
油漆车间是另一处关键战场。我们坚持**底漆三遍+修色两遍+面漆两遍**的工艺,每遍漆后必须经过180目至320目砂纸逐级打磨,漆膜总厚度控制在120—150微米。这组数据并非拍脑袋——低于100微米,抗刮擦性能不足;超过200微米,漆膜发脆易崩边。装配环节,工人用塞尺检测门扇与门框的缝隙,标准为**两侧3mm、上部2.5mm、底部6mm**(含地垫预留),误差超过0.3mm即返工。
最后一步是模拟环境测试。我们把成品门放入恒温恒湿箱,在30%→70%湿度循环中跑7天,记录形变量。实木门最大弯曲度控制在1.5mm以内,复合门不超过1.2mm。只有通过这项测试的产品,才允许打上赫祥的标识。
从原木进厂到成品出库,一樘实木门的定制加工周期约为28—35天,复合门为15—20天。这个周期看似长于普通作坊,但换来的是交付后五年内的低售后率——我们的返修记录显示,结构性问题占比不足0.7%。室内门不是快消品,它要在你家站十年、二十年甚至更久。那些在车间里多花的每一小时,都是未来少一次上门维修的底气。
如果你在四平及周边地区,欢迎来叶赫镇实地看看我们的干燥窑和冷压机。亲眼见过含水率检测仪上的数字,比任何口头承诺都更能说明问题。