室内门定制加工中实木门含水率控制与防变形工艺解析
在东北地区,冬季采暖期室内相对湿度常低于30%,夏季雨季又可能突破80%,这种剧烈的干湿交替对实木门和复合门都是严峻考验。许多客户在室内门定制加工咨询时都会问同一个问题:为什么同样材质的门,有的用三五年依然平整,有的不到一个采暖季就出现开裂或关不严?答案往往藏在木材含水率控制与防变形工艺的细节里。
含水率失衡:变形的根源不在木材本身
木材是各向异性材料,弦向、径向和纵向的干缩湿胀率差异可达2-3倍。当实木门门芯含水率与使用环境平衡含水率偏差超过2%时,门体就会产生内应力。以四平地区为例,年平均平衡含水率约为11%-12%,但冬季供暖期室内平衡含水率会降至6%-8%。若门体出厂时含水率为14%,安装后水分快速蒸发,门边、门芯板就会收缩,出现0.5-1.5mm的缝隙。
更隐蔽的问题在于复合门。部分厂家为降低成本,门芯使用未充分干燥的杉木或松木指接材,表面贴密度板或天然木皮。虽然短期内看不出问题,但芯材水分被封闭在内部,遇热膨胀后顶起饰面层,造成局部鼓包。这类变形往往在安装后6-12个月才显现,售后处理成本极高。
从窑干到平衡:加工环节的三级含水率控制
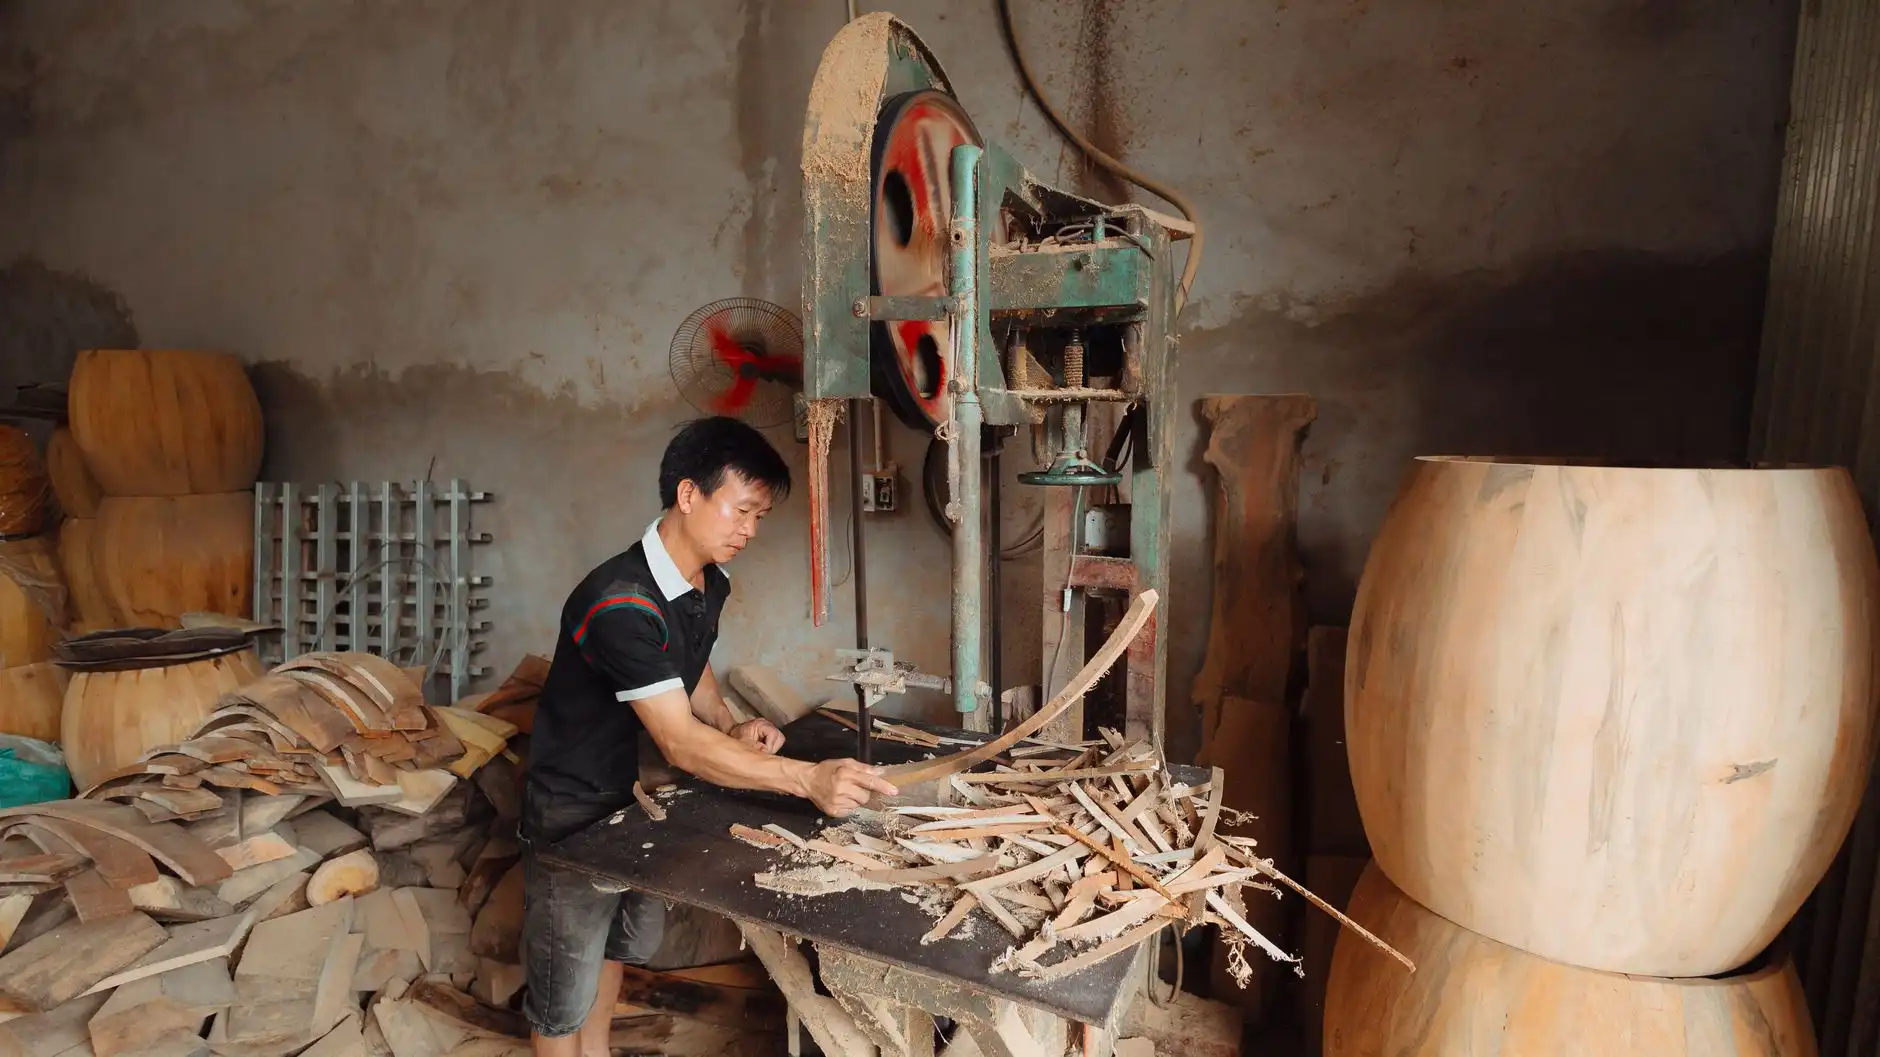
成熟的室内门定制加工流程不会只依赖一次干燥。以赫祥室内门加工厂的做法为例,木材从进厂到成品需经过三个阶段:
- 一次窑干:将原木或板材含水率从30%-50%降至12%-15%,采用低温慢干工艺,避免表裂和内裂。
- 二次平衡:粗加工后的门梃、门芯板在恒温恒湿平衡库中放置7-10天,让内部水分均匀分布,含水率稳定在9%-11%。
- 成品回潮:涂装前的白坯门在车间自然回潮48小时,与当地环境湿度达成动态平衡后再进入底漆工序。
这里有一个容易被忽视的细节:平衡库的温湿度参数需要根据订单目的地的气候条件调整。发往黑龙江、内蒙古等地的门,平衡含水率应控制在8%-10%;发往辽宁沿海城市则宜控制在10%-12%。这种“因地制门”的做法,比统一标准更能降低后期变形投诉率。
结构防变形的四个工艺支点
含水率控制解决了木材内部的“活应力”,但门体作为大尺寸薄板结构,还需要靠构造设计来抵抗外力。在实木门定制中,以下工艺直接决定抗变形能力:
- 门芯板悬浮安装:芯板不直接胶合在门梃上,而是嵌入槽内留2-3mm伸缩缝,表面用压条固定。这样芯板可以自由胀缩,不会拉裂门边。
- 桥洞力学板填充:复合门门芯采用德国进口桥洞力学板,其管状结构在保证隔音的同时,能分散门面受力,平整度比实心刨花板填充提升约40%。
- 对称结构设计:门体两面的饰面材料、厚度和纹理方向尽量对称,避免单面应力导致弯曲。
- 实木封边+燕尾榫:门梃与冒头连接处采用燕尾榫或圆棒榫加胶,封边条与门芯同材质,减少不同材料收缩率差异带来的开缝。
这些工艺会增加约15%-20%的工时成本,但对于追求长期稳定性的室内门定制加工项目而言,返修率的降低足以覆盖前期投入。
给定制客户的实用建议
如果您正在为自家或工程项目选配室内门,可以从以下几个角度判断厂家的工艺水准:
- 询问木材含水率检测报告,重点关注是否针对您所在地区做了平衡处理。
- 观察门边封边是否严密,用手按压门面不同位置,感受是否有局部空鼓或软硬不均。
- 对于实木门,优先选择门芯板有伸缩缝设计的产品,而非整板胶合结构。
- 安装后第一个采暖季保持室内湿度在40%-60%,避免门体因过度干燥而收缩。
木材的干缩湿胀是物理规律,无法消除,但可以通过精准的含水率控制和合理的结构设计将其影响降到最低。赫祥室内门加工厂在多年定制加工实践中,始终把含水率平衡和结构防变形作为核心工序来抓,因为一扇好门不仅要看外观和手感,更要经得起四季温湿变化的长期检验。