四平实木门定制加工工艺要点与质量控制分析
在四平市铁东区叶赫镇,赫祥室内门加工厂深耕木门定制加工多年,深知一扇好门从原木到成品的蜕变绝非易事。今天,我们不聊空洞的理论,而是从实际生产出发,剖析实木门与复合门在定制加工中的工艺要点,以及如何通过数据化手段实现质量控制,让每一扇出厂的室内门都经得起推敲。
实木门与复合门的核心工艺差异
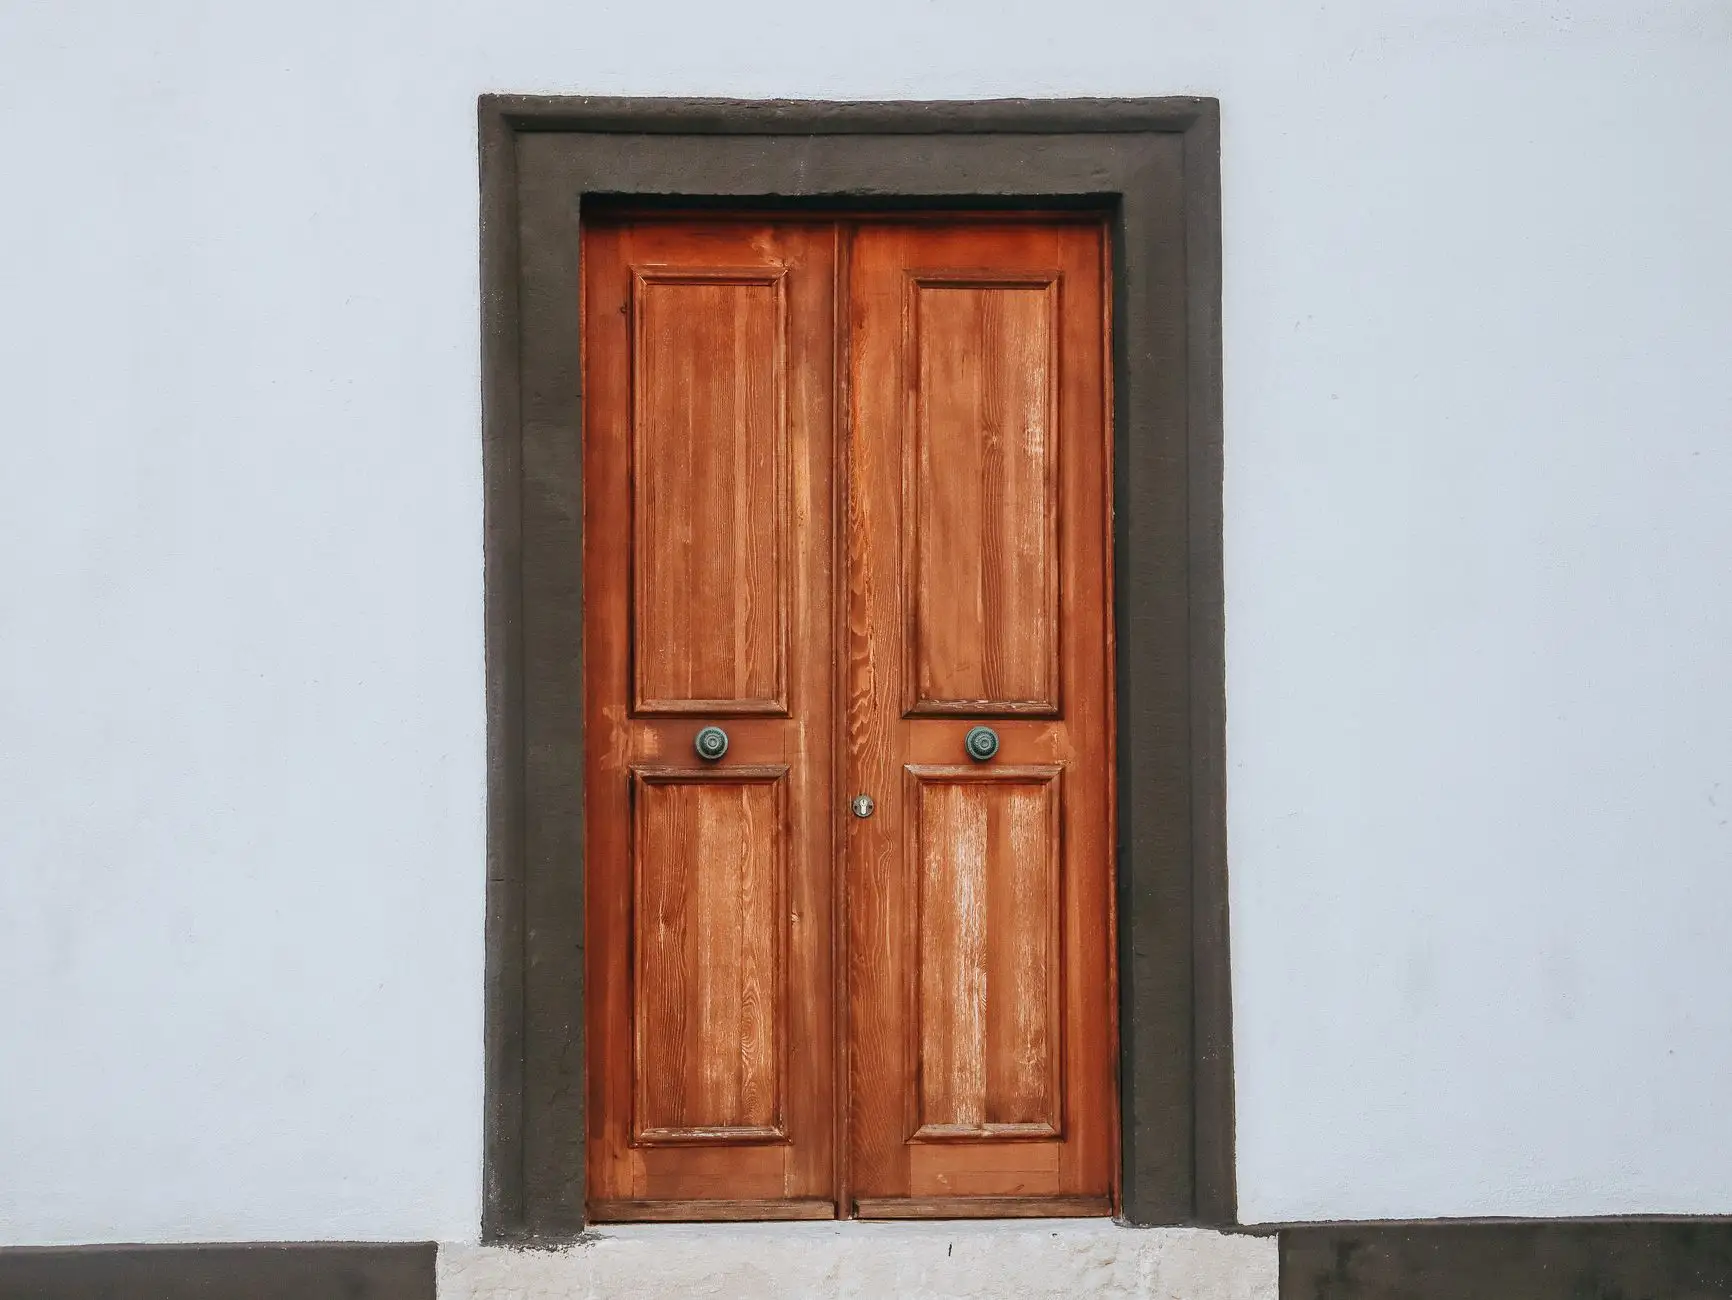
很多人以为实木门就是整块木头挖出来的,其实不然。真正的实木门多采用指接或拼板工艺,将烘干后的木材小料通过榫卯结构或齿接胶合,再经冷压定型,这样能有效抵消木材内应力,防止开裂变形。而复合门(如实木复合门)则以杉木、松木等指接材为芯材,表层贴覆3-5毫米厚的实木皮,通过热压机在120℃、12MPa压力下成型。两者的核心区别在于:实木门侧重“整材抗变形”,复合门则强调“芯材稳定+饰面仿真”。
定制加工中的关键控制点
无论哪种产品,室内门的定制加工都离不开三个环节:含水率控制、榫卯精度、涂装工艺。以我们赫祥工厂为例,进厂的毛料首先在平衡窑内进行二次养生,将含水率严格控制在8%-12%(北方地区以10%-12%为宜),这个数据会直接记录在每批料的工艺卡上。下一个环节是榫卯加工,我们使用五轴数控加工中心,确保门框与门扇的配合间隙控制在2毫米以内——这个数值如果小于1.5毫米,冬季可能因木材收缩而卡死;大于2.5毫米,则会影响隔音效果。

在涂装方面,我们坚持“底漆封闭+面漆修色”的流程。底漆喷涂后必须进行打磨除尘,用180目砂纸手工打磨至手感光滑,再喷涂两遍聚氨酯面漆。这里有一个容易被忽视的数据:漆膜厚度需要控制在120-150微米之间,太薄易露底,太厚则容易起皱。我们每周会用涂层测厚仪随机抽检5扇门,确保数据达标。
数据对比:实木门与复合门的性能差异
为了更直观地说明两种产品的特性,我们整理了一组实测数据(基于赫祥工厂2023年12月批次样品):
- 抗变形能力:在40℃、90%湿度的恒温恒湿箱中放置72小时,实木门翘曲度≤1.5毫米,复合门翘曲度≤0.8毫米。
- 隔音性能:在45mm标准厚度下,实木门隔音量约28dB,复合门(填充隔音棉)可达32dB。
- 价格差异:同规格下,实木门造价约为复合门的2.2-2.8倍,主要差在原材料成本和加工工时。
这些数据说明:追求天然质感与耐久性,实木门是不二之选;若更看重性价比与隔音效果,复合门更具优势。但无论选择哪种,定制加工的精度都直接决定了最终品质。

质量控制的实操方法
在实际生产中,我们建立了“三检制”:首检(每批次第一件产品全检)、巡检(每2小时抽检5扇门)、终检(出厂前100%检查外观与尺寸)。特别要提的是“色差控制”——实木门因天然纹理不可能完全一致,我们会在下料阶段就将色差接近的板材编为一组,并在订单上注明“允许轻微色差”,避免客户误解。而对于复合门,则重点检查贴皮的气泡与拼接缝隙,用塞尺检测缝隙不得超过0.3毫米。
最后说一个容易被忽略的细节:五金件的预埋。无论是实木门还是复合门,合页槽、锁孔必须在工厂内用CNC加工完成,而非现场开槽。这样能保证精度至0.1毫米,且能避免现场开槽导致的门扇崩边。赫祥工厂为此专门定制了三轴联动雕刻机,每扇门的五金孔位误差控制在±0.2毫米以内。
一扇好的室内门,是材料、工艺与数据共同作用的结果。赫祥室内门加工厂始终相信,只有把每个控制点都落在具体的数据上,才能真正实现“定制”的价值——不是简单地按尺寸做,而是按标准做。